Что поставить в слайсере
За основу взяты стандартные профили Orca Slicer для Bambu Lab A1: «0.08mm Extra Fine» для мастер-модели и «0.20mm Standard» для кожуха, опалубки, базы и зажимов. В таблице только то, что мы в них меняем, остальное оставьте как есть. Скорости подобраны под A1.
| Настройка | Мастер-модель | Кожух и остальное | Почему |
|---|---|---|---|
| Качество | |||
| Высота слоя | 0.08 мм | 0.20 мм | Слои мастера копирует каждая отливка; на кожухе и зажимах их никто не увидит |
| Положение шва | Выровненный сзади | Выровненный | Шов — рубец, который перейдёт на каждую отливку: у мастера его уводят на тыльную сторону |
| Точная высота Z | Включена | Включена | Деталь выходит ровно в высоту модели — насечки уровня и стыки половин сходятся |
| Стенки и крышки | |||
| Периметры (Wall loops) | 3 | 3 | Заливка просачивается там, где периметры не сварились друг с другом, и плотное заполнение этого не лечит |
| Генератор стенок | Arachne | Arachne | Линия переменной ширины заполняет тонкие места — кромки, замки, рейки зажимов — без щелей между периметрами |
| Слоёв сверху | 13 | 7 | Крышка около миллиметра не проседает над заполнением, и его узор не проступает на поверхности |
| Заполнение | |||
| Плотность заполнения | 15 % | 10 % | Стенку держат периметры; плотное заполнение — это катушка филамента и часы печати ни за что |
| Рисунок заполнения | Прямолинейный | Сетка | Под периметрами рисунок не виден; прямолинейный и сетка печатаются быстрее перекрёстного |
| Меньше откатов в заполнении | Выключено | Выключено | Без отката сопло подтекает над заполнением и тянет нити; на мастере они выходят на поверхность |
| Скорость | |||
| Скорость наружной стенки | 90 мм/с | 120 мм/с | Лицевую поверхность печатают медленно: на скорости стандарта по ней идёт рябь |
| Скорость внутренних стенок | 120 мм/с | 200 мм/с | Стандарт A1 рассчитан на скорость, а у формы важна поверхность: внутренние стенки тоже медленнее |
| Скорость заполнения | 200 мм/с | 200 мм/с | По той же причине: заполнение держим на одной скорости с внутренними стенками |
| Поддержки | |||
| Поддержки | Включены | Включены | Мастер редко встаёт совсем без нависаний, и без поддержки провисший край уйдёт в отливку |
| Тип поддержки | Дерево | Дерево | Дерево касается модели точками, и след от него меньше, чем от сплошной поддержки |
| Стиль дерева | Прочное | Тонкое | Мастер печатается долго и высоко — ветки не должны гнуться; оснастке хватает тонких |
| Порог нависания | Как в стандарте | 40° | Оснастке нужна поддержка только под крутыми нависаниями |
| Только от стола | Как в стандарте | Включено | Поддержку внутри кожуха или опалубки потом не достать |
| Верхних слоёв интерфейса | 5 | Как в стандарте | Толстый интерфейс даёт ровную площадку под поверхностью мастера |
| Нижних слоёв интерфейса | 5 | Как в стандарте | Снизу интерфейс ложится на модель, а не на стол: след на мастере тоже снимается шкуркой |
| Расстояние между линиями интерфейса | 0 мм | 0 мм | Сплошной интерфейс оставляет ровную площадку, а не гребёнку: след снимается шкуркой за минуту |
| Зазор поддержки по Z | 0.08 мм | 0.15 мм | Зазор в один слой: поддержка отходит, а поверхность над ней не провисает |
| Кайма | |||
| Тип каймы | Только снаружи | Только снаружи | Высокую узкую деталь без каймы отрывает от стола на середине печати; снаружи — чтобы кайма не легла в полости |
| Ширина каймы | 5 мм | 3 мм | Мастер выше и уже — ему нужна кайма шире; оснастка стоит на столе широким основанием |
| Отступ каймы от модели | 0.05 мм | 0.06 мм | Кайма держится за деталь крепче, но ещё отламывается рукой |
Для всех деталей
| Настройка | Значение | Почему |
|---|---|---|
| Ориентация | Стыком вниз, лицевой поверхностью в боковую стенку | Ровнее всего выходит грань, лежавшая на столе, — ей и смыкаться. Верх детали приходит с рябью от заглаживания, поэтому лицевой стороной вверх не ставят |
| Зазор посадки | 0.20–0.25 мм | Принтер печатает «в плюс», и замок, напечатанный впритык, не входит — напечатайте один на пробу |
| Глубина рельефа | От 0.6 мм | Рельеф мельче слоя на печати пропадает |
| Периметров под рельефом | Не меньше двух | Первый периметр уходит на сам узор, стенку держит второй |
Филамент
| Настройка | Значение | Почему |
|---|---|---|
| Материал | PETG под воск и всё горячее, PLA под гипс, бетон и смолу | PLA начинает размягчаться около 60 °C — ниже температуры, при которой заливают воск |
| Температура | Середина диапазона с катушки, точнее — по температурной башне | Перегрев тянет нити и оставляет наплывы на мастере, недогрев плохо сваривает периметры — и стенка течёт |
| Поток | Откалибровать встроенным тестом Orca до печати формы | От потока зависят и зазор посадки, и герметичность стенки: переэкструзия заедает замки, недоэкструзия оставляет щели |
| Pressure Advance | Откалибровать встроенным тестом Orca до печати формы | Без калибровки на углах наплывы, а на старте линии недолив — на замках и кромках формы это щели |
| Сушка | PETG — всегда, PLA — если катушка лежала открытой | Влажный пруток пузырится: на мастере это оспины, в стенке формы — поры, через которые уходит заливка |
| Одна катушка на комплект | Половины формы и замки — из одного прутка | Разные катушки дают разную ширину линии, и зазор посадки, подобранный на одной, не сходится на другой |
Как ставить деталь
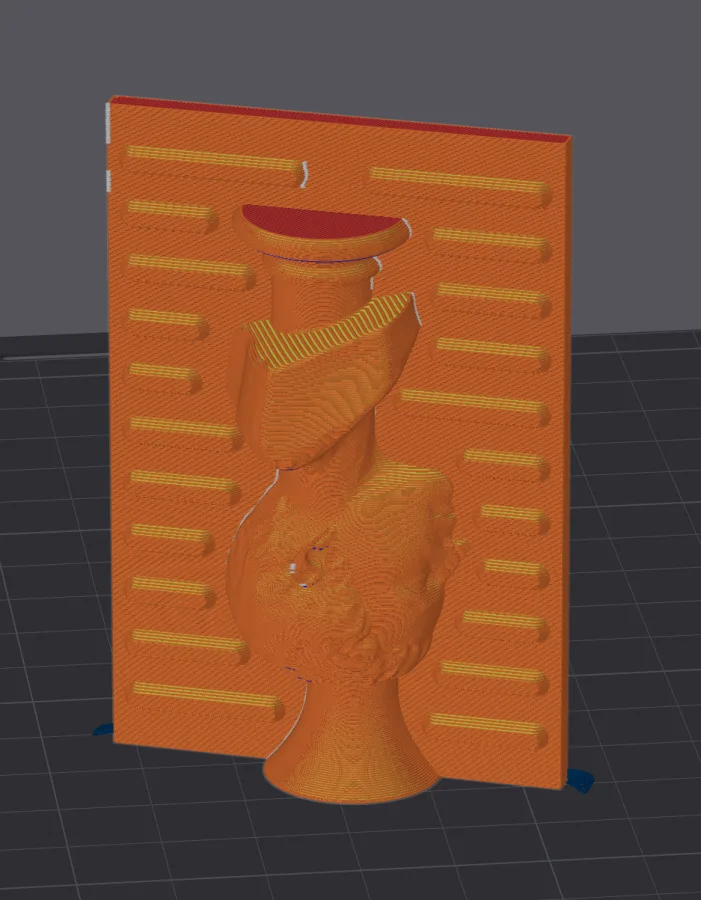
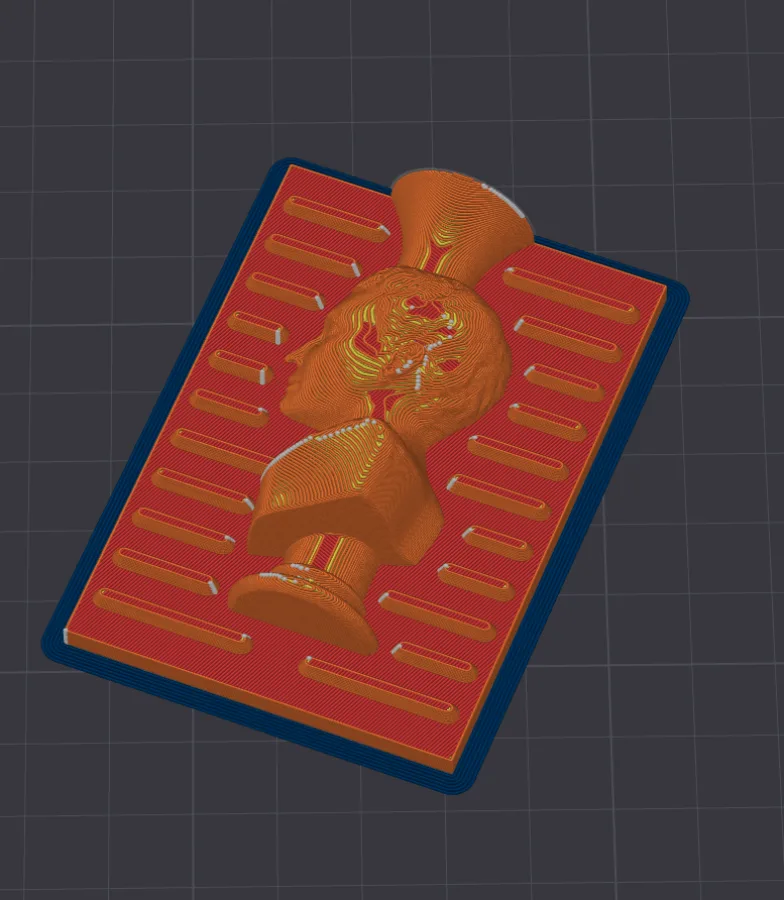
Мастер ставьте стоя, а не плашмя Лицевая сторона должна печататься стенкой: в верхней стенке видны слои и заглаживание, и форма скопирует их вместе с рельефом.
Симптом и что менять
- На отливке видны слои печати
- Мастер стоял плашмя, и лицевая сторона печаталась верхней стенкой. Поставьте его стоя и печатайте слоем 0.08 мм.
- Заливка подтекает по шву
- Периметров меньше трёх или стык печатался не на столе: форму кладут плоскостью шва вниз.
- На рабочей поверхности след поддержек
- Интерфейс поддержки редкий: сплошной, без зазора между линиями, 5 слоёв сверху и снизу, зазор по Z в один слой.
- Форму раздуло или стенка треснула
- Стенка тоньше 2.5 мм либо PLA под горячую заливку. Стенка 2.5–3.5 мм, под бетон от 4 мм, горячее — PETG.
- Половины не совмещаются
- Замок напечатан впритык. Зазор посадки 0.20–0.25 мм, и одна пробная деталь до полного набора.
Материал и процесс конкретной формы — на странице её генератора. Все генераторы