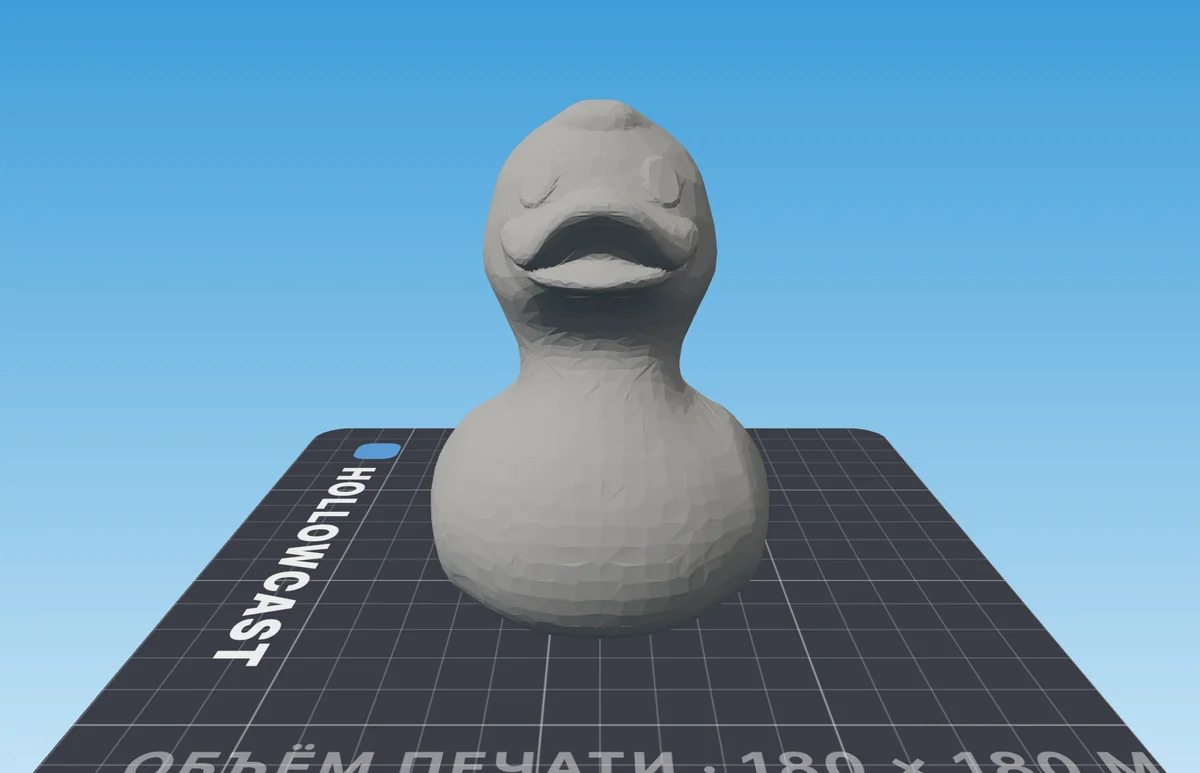
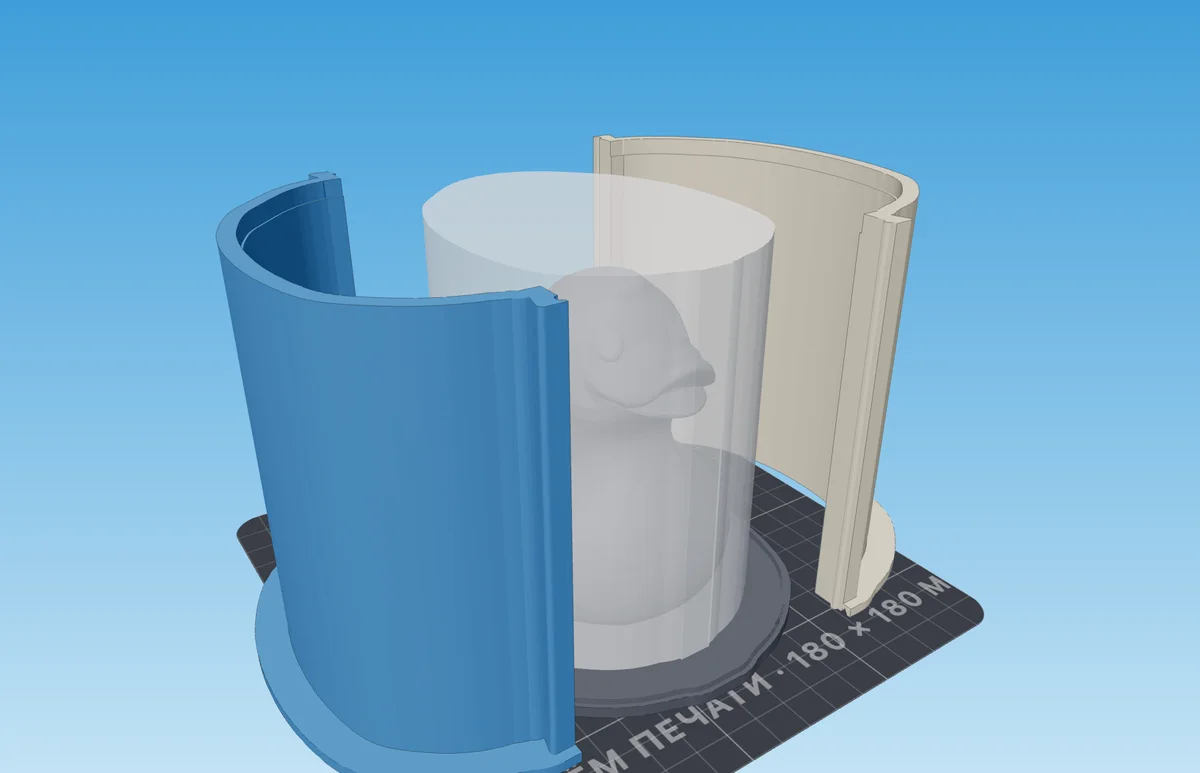
Ящик под силикон — печатная опалубка вокруг модели. Силикон заливают в неё, и застывший блок становится формой. Модель стоит на базе, поэтому форма снимается через отверстие снизу — резать её не надо.
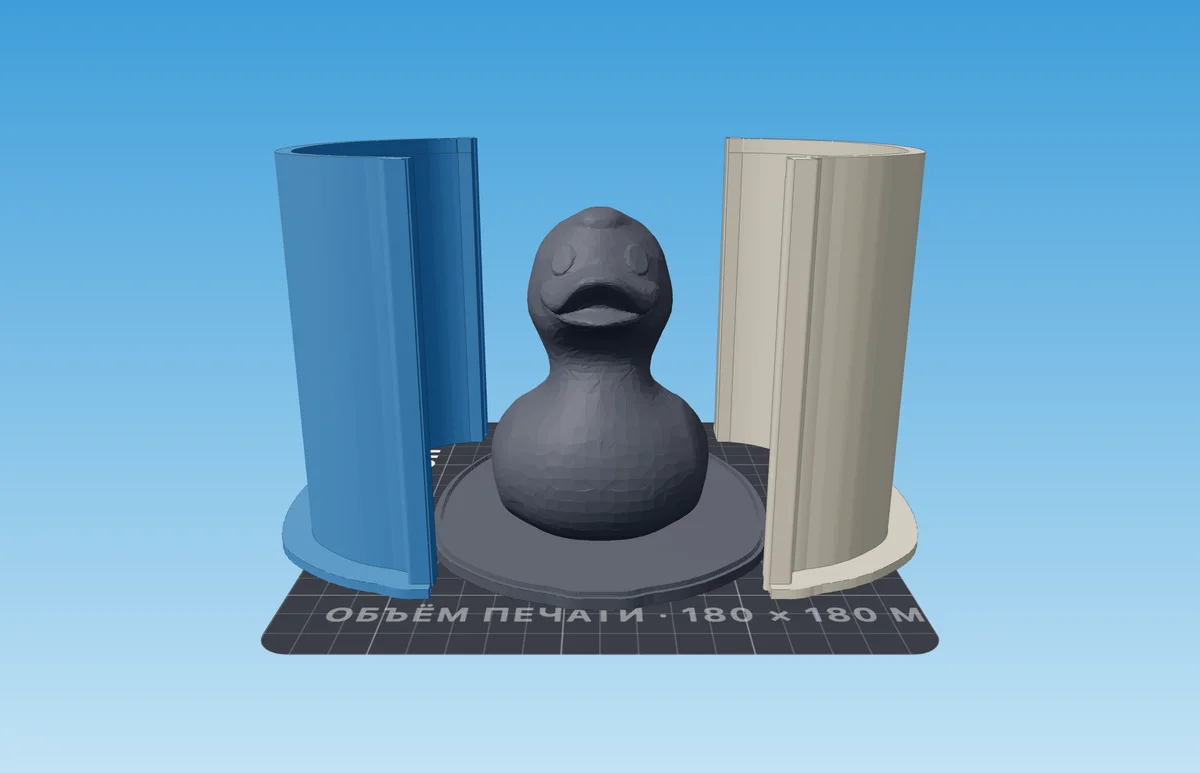
- 1Части опалубки — 2–4 штуки
- 2База с моделью — модель печатается вместе с плитой
Коротко
| Что | Как |
|---|---|
| Для чего | Фигурка, свеча, панно — всё, что стоит на подошве |
| Что печатать | Части опалубки, базу с моделью, зажимы |
| Форма опалубки | По силуэту модели, коробка или цилиндр |
| Что понадобится | Силикон для форм, разделитель, весы, стаканчик и палочка для замеса |
| Заливок | Две: сначала силикон в опалубку, потом отливка в силикон |
Подойдёт ли модель
| Модель | Подходит? | Почему |
|---|---|---|
| С широкой подошвой: фигурка, купол | Да | Форма снимается вниз через отверстие на месте подошвы |
| Колонна, свеча | Да | Подошва не уже верха |
| На узкой ножке | С оговоркой | Через узкое отверстие форму не стянуть — поставьте «Дно формы: Глухое» и разрежьте готовую форму по шву |
| Мелочь до 60 мм | Да, но | Силикона уйдёт больше, чем нужно, — тоньше выйдет облегающая форма |
| Полая: стакан, кашпо | Нет | Нутро зальётся сплошной пробкой — нужна форма для вазы |
Чтобы получить файлы для печати:
Загрузите модель
Перетащите в окно STL, OBJ или 3MF. Попробовать можно на примере — уточке.
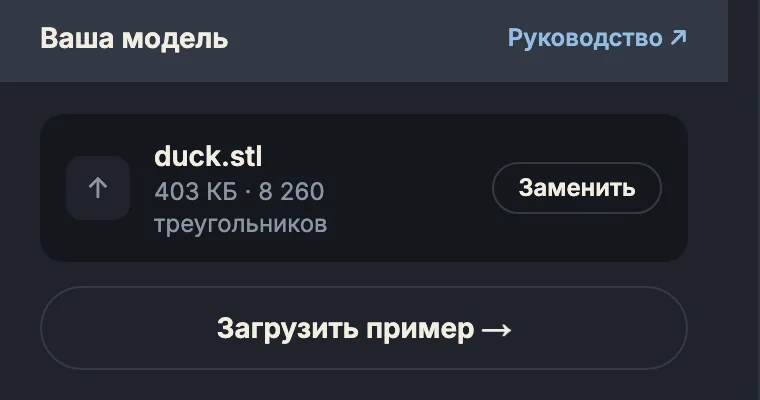
- 1Загруженный файл — «Заменить», чтобы взять другой
- 2Пример, если своей модели пока нет
Проверьте, как стоит модель
Модель должна стоять подошвой на столе. Там, где она касается стола, у формы останется отверстие: через него форму снимают с модели и через него же потом заливают отливку.
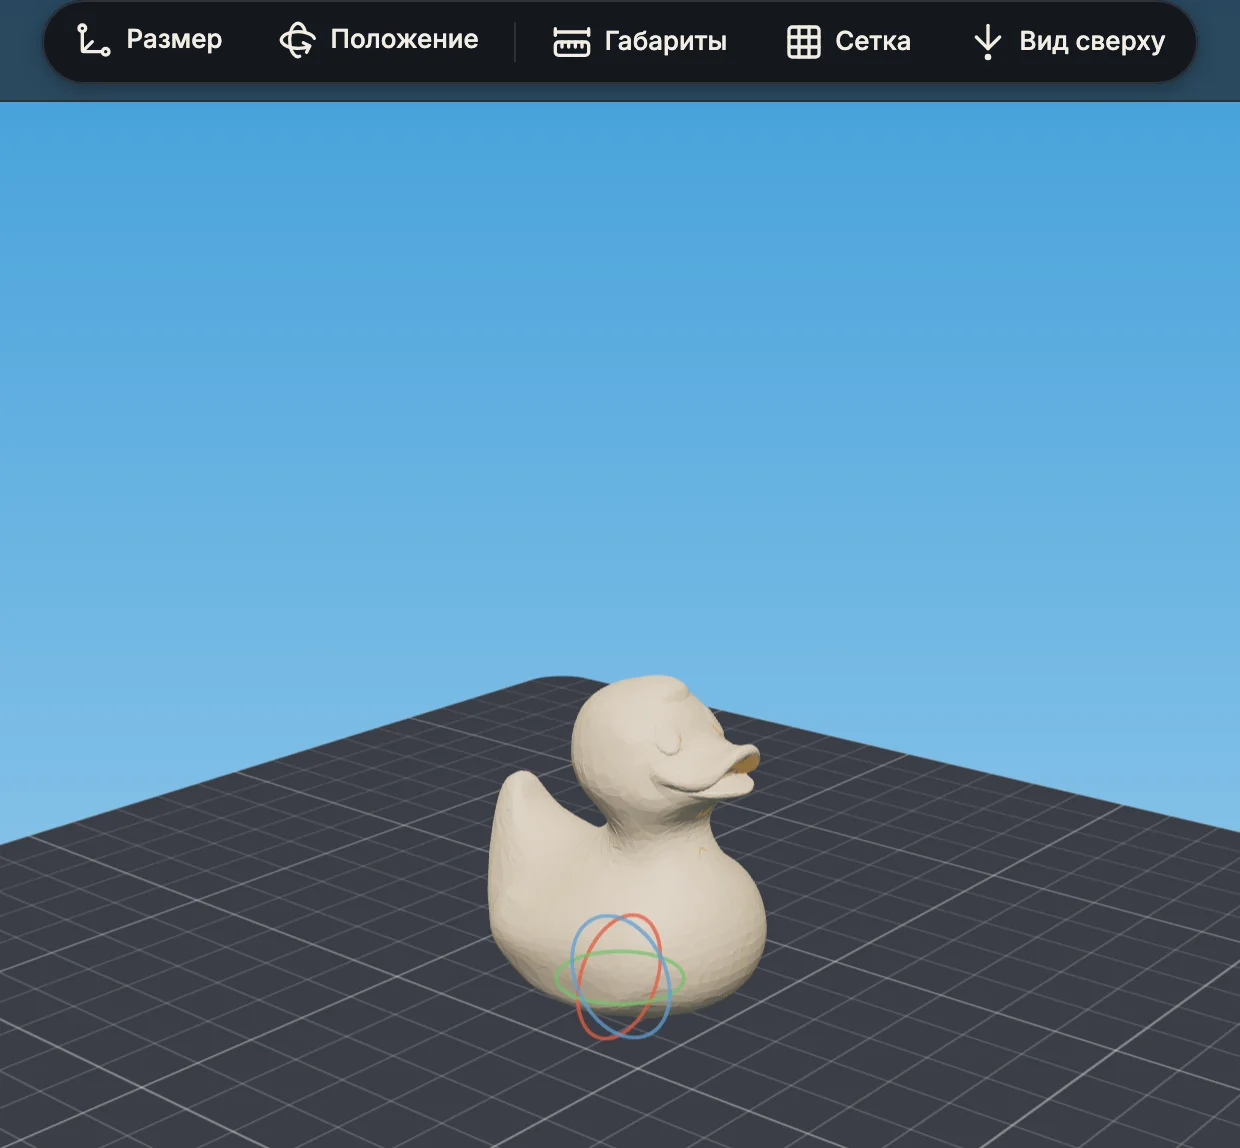
- 1«Положение» — если модель легла на бок
- 2Модель стоит подошвой на столе
- 3Кольца — повернуть модель мышью
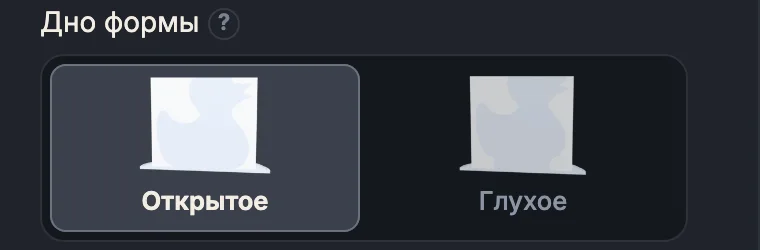
Выберите дно формы
Открытое — модель стоит на плите, форма снимается через отверстие снизу. Глухое — форма выходит замкнутой, и её разрезают по шву: так делают, когда подошва уже верха.
Нажмите «Сгенерировать опалубку»
Расчёт идёт на сервере — от нескольких секунд до минуты.
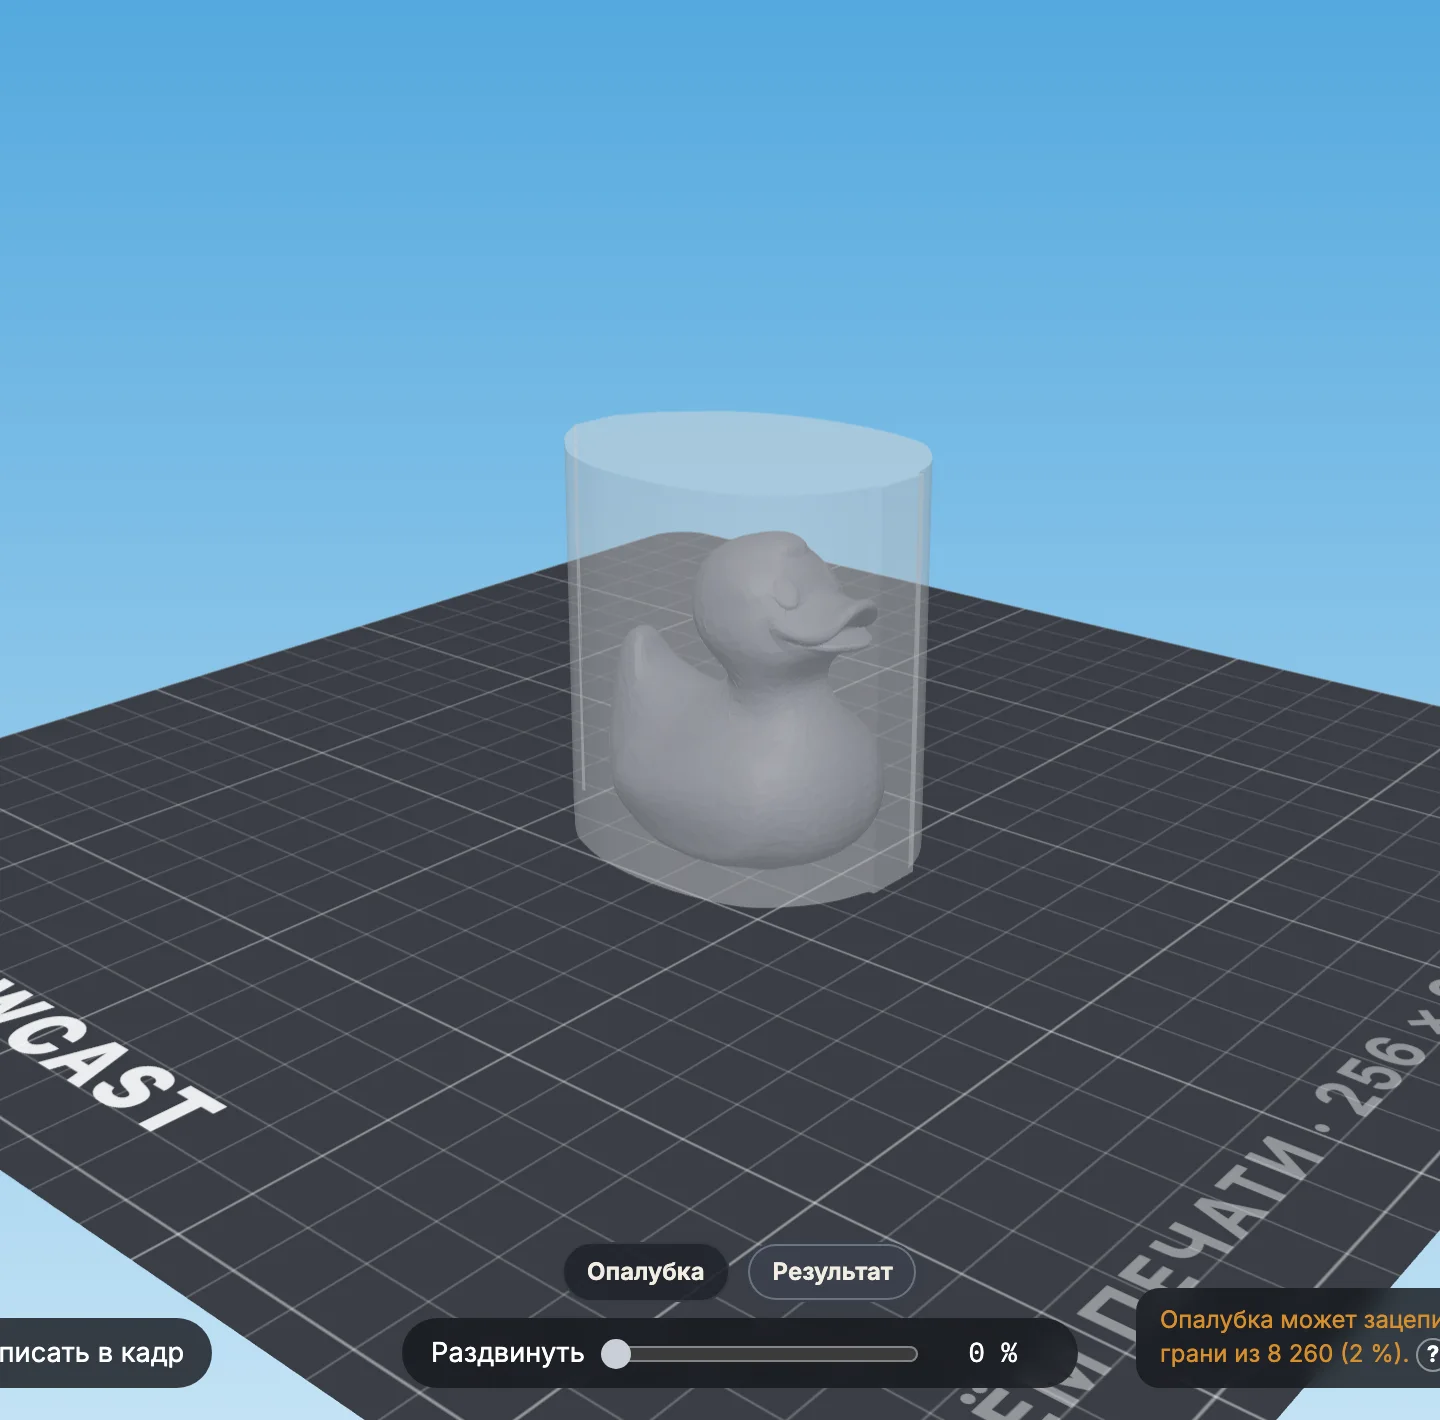
Проверьте результат
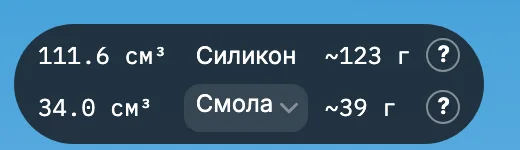
Над кадром — сколько силикона замешать. Второе число — расход на одну отливку выбранного материала.
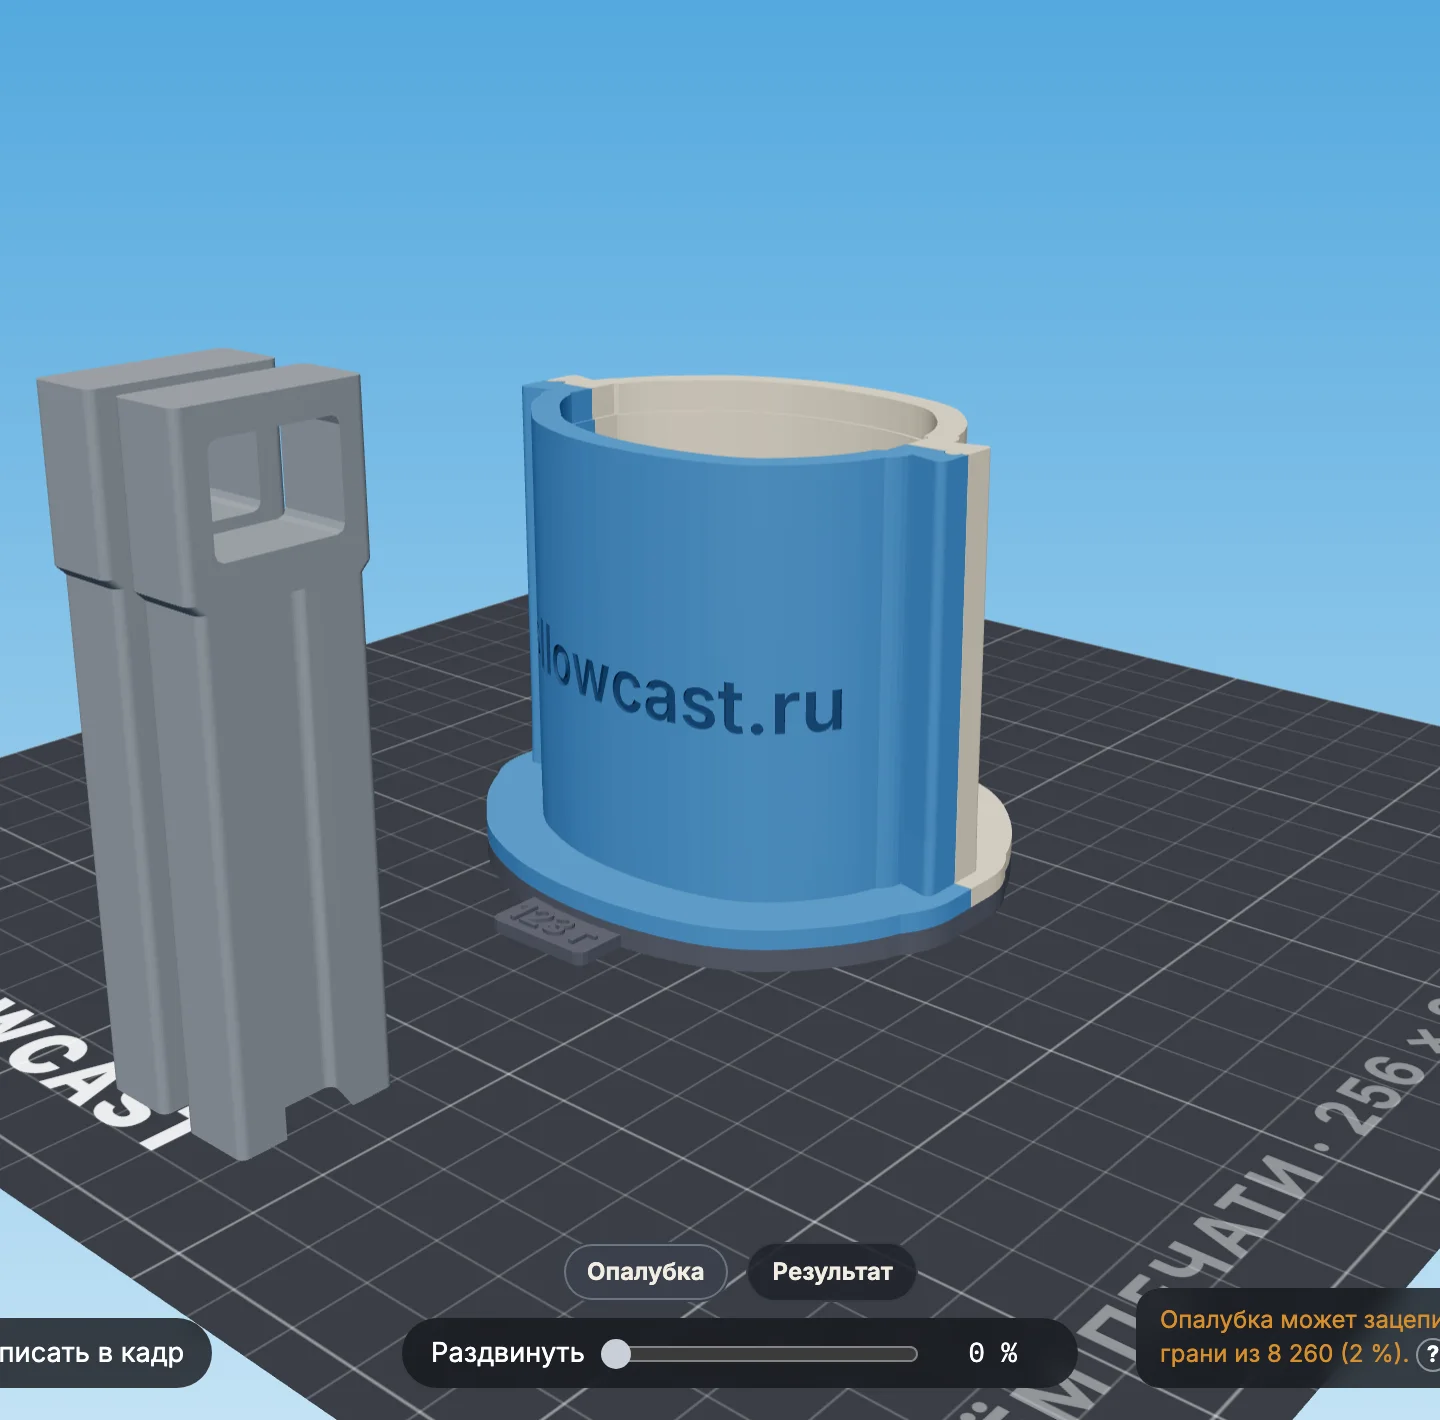
- 1Опалубка в сборе
- 2Зажимы
- 3«Результат» — какой выйдет силиконовая форма
- 4«Раздвинуть» — развести детали
На вкладке Результат видно саму силиконовую форму и модель внутри неё.
Скачайте файлы
STL — файл на каждую деталь. 3MF — один проект для слайсера. В архиве лежит
print-settings.txtс весом заливки.
Детали печатайте так, как они лежат в файле, — не поворачивайте. Поддержки включите — деревом.
- 1Части опалубки
- 2База с моделью
| Деталь | Как лежит | Слой | Периметры | Поддержки |
|---|---|---|---|---|
| База с моделью | Как в файле | 0.08 мм — её поверхность копирует каждая отливка | 3 | Дерево, прочное |
| Части опалубки | Как в файле | 0.20 мм | 3 — иначе силикон просочится | Дерево, тонкое, только от стола |
| Зажимы | Лёжа, как в файле | 0.20 мм | 3 | Дерево, тонкое, только от стола |
Все настройки слайсера для модели и оснастки
Чтобы отлить силиконовую форму:
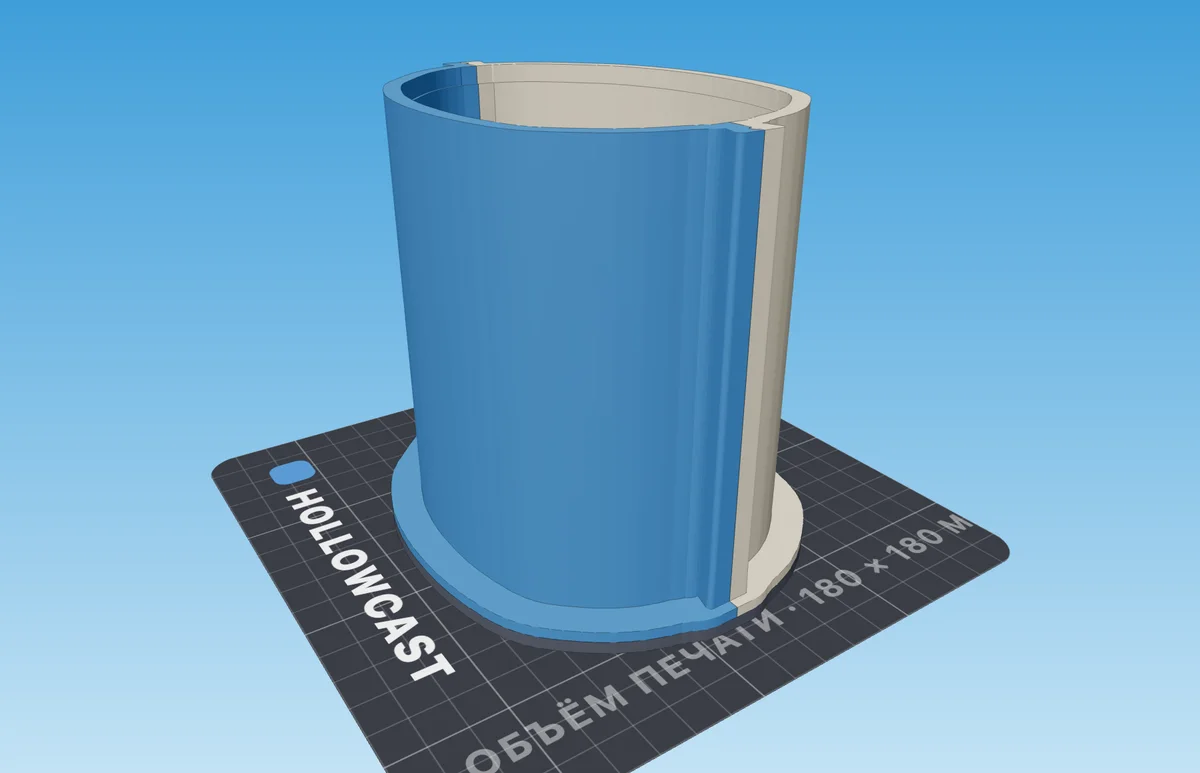
Соберите опалубку
Покройте модель и внутренние стенки разделителем. Поставьте части вокруг базы и наденьте зажимы на рейки до упора.
Замешайте силикон
Взвесьте столько, сколько показал генератор. Это же число выдавлено на язычке базы — сверять можно прямо у весов.
Залейте до уступа
Лейте тонкой струёй в одно место, не на модель. Остановитесь, когда силикон дойдёт до уступа внутри бортика. Выше не лейте: бортик — это то, за что потом разводят части.
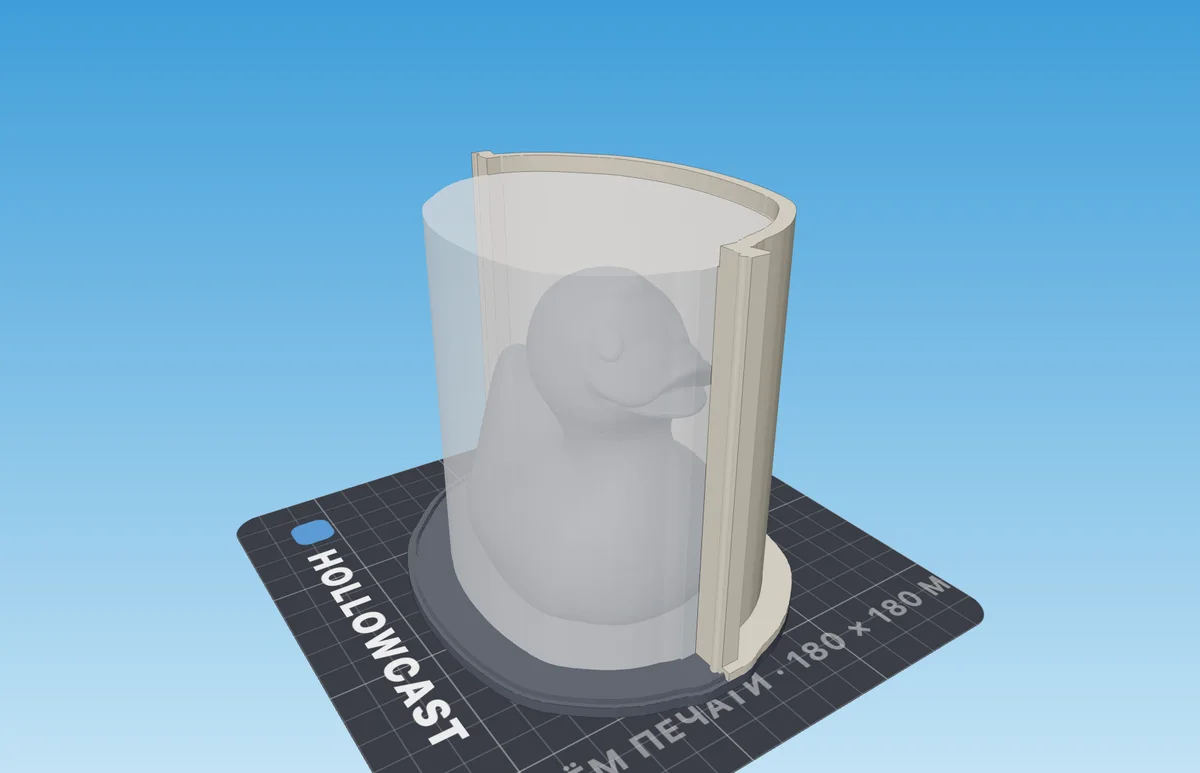
Разберите опалубку
Когда силикон застынет (время — в инструкции к составу, обычно сутки), снимите зажимы вверх за ушко и разведите части, взявшись за бортик.
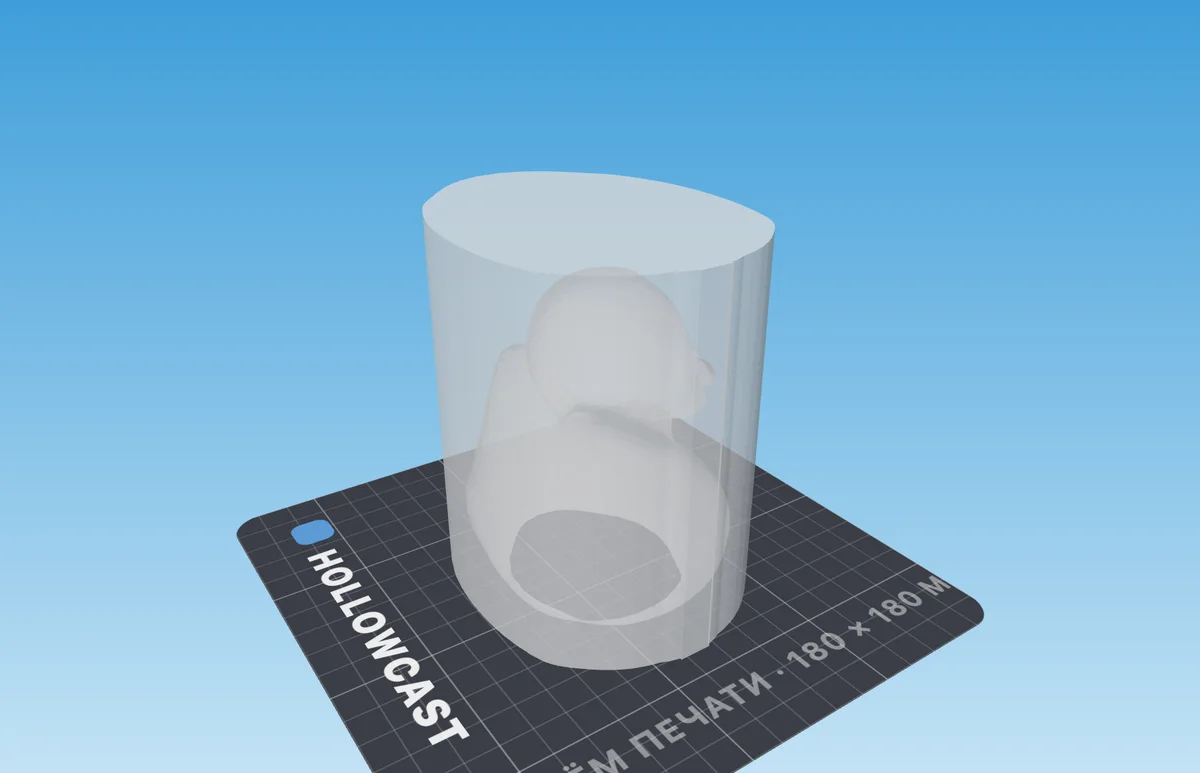
Снимите форму с модели
Стяните силикон с модели через отверстие снизу.
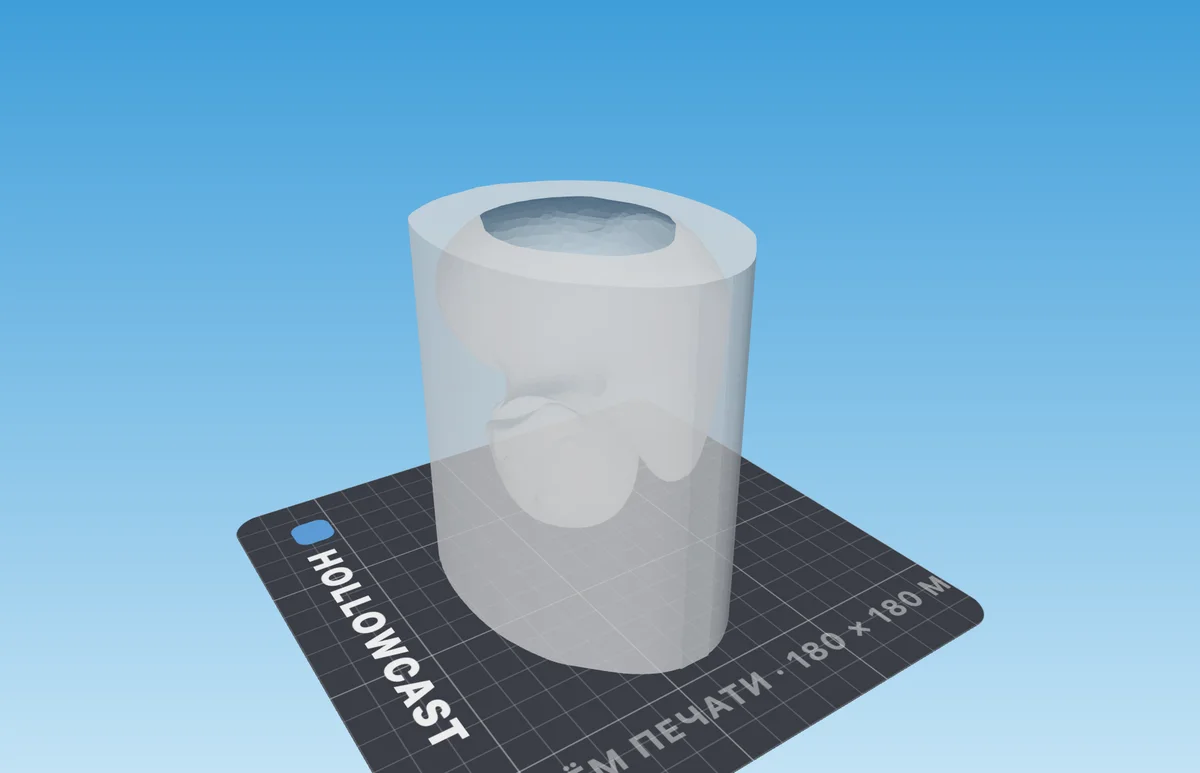
Чтобы отлить копию:
Переверните форму
Поставьте её отверстием вверх на ровный стол. Стенки у формы толстые — опалубка ей больше не нужна.
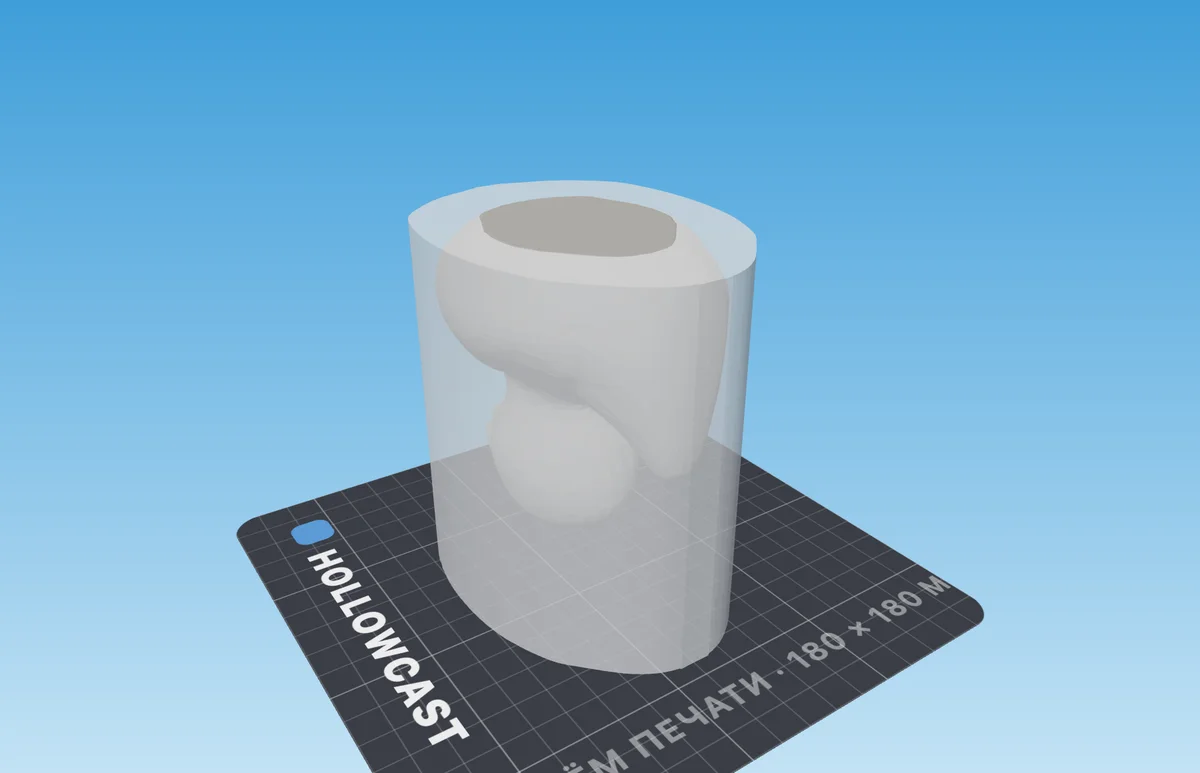
Залейте вровень с краем
Смола, гипс, воск или мыло — до края отверстия.
Достаньте отливку
Когда застынет, стяните форму с отливки. Форма готова к следующей заливке.