Силиконовые молды
Ящик под силикон
Строит печатный корпус вокруг вашей модели: заливаете в него силикон и получаете многоразовую форму под воск, мыло, смолу и бетон. Файл уходит только на расчёт и не сохраняется.
- На входе: Модель
- На выходе: Опалубка, база и зажимы
Собрать и покрутить форму можно без регистрации. Вход нужен только для скачивания.
Что вы получите
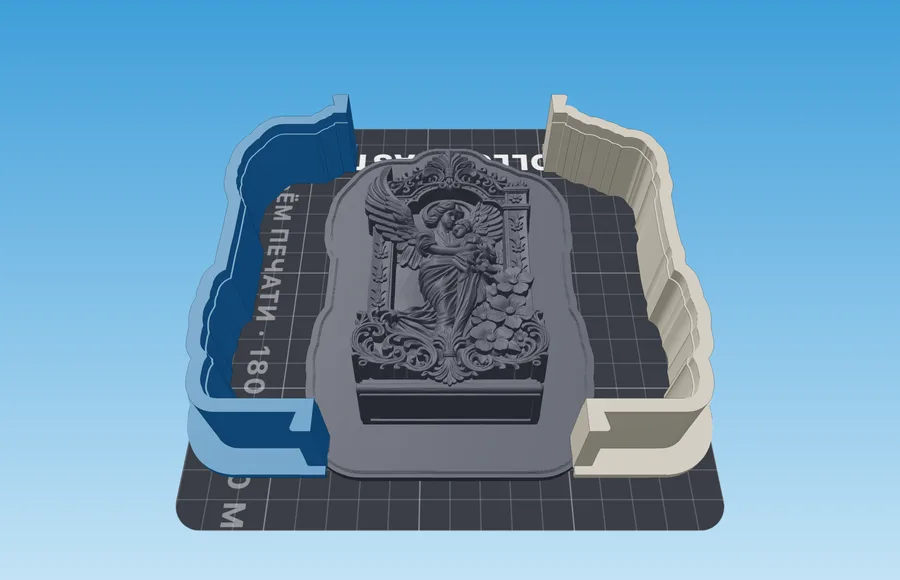
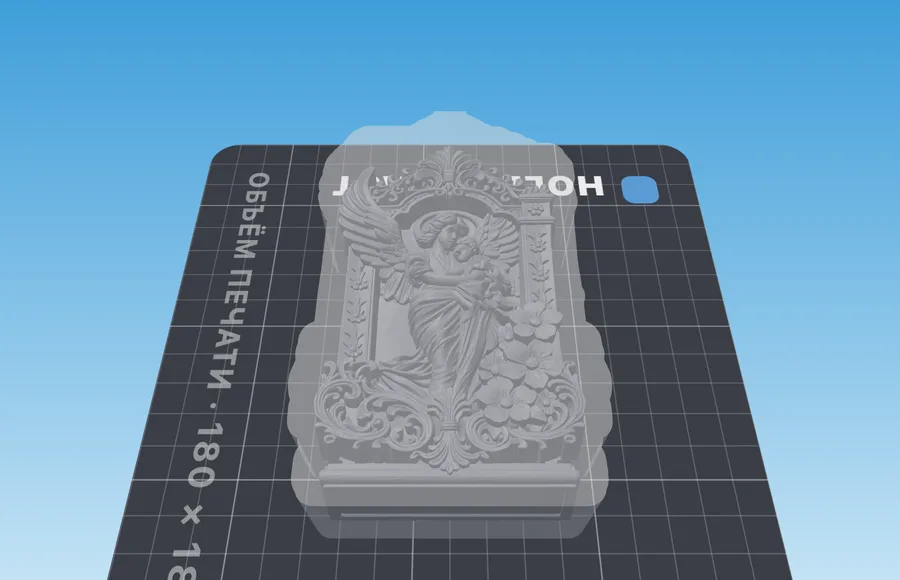
- Опалубка вокруг мастера — коробка, цилиндр или облегающая оболочка: в неё льют силикон.
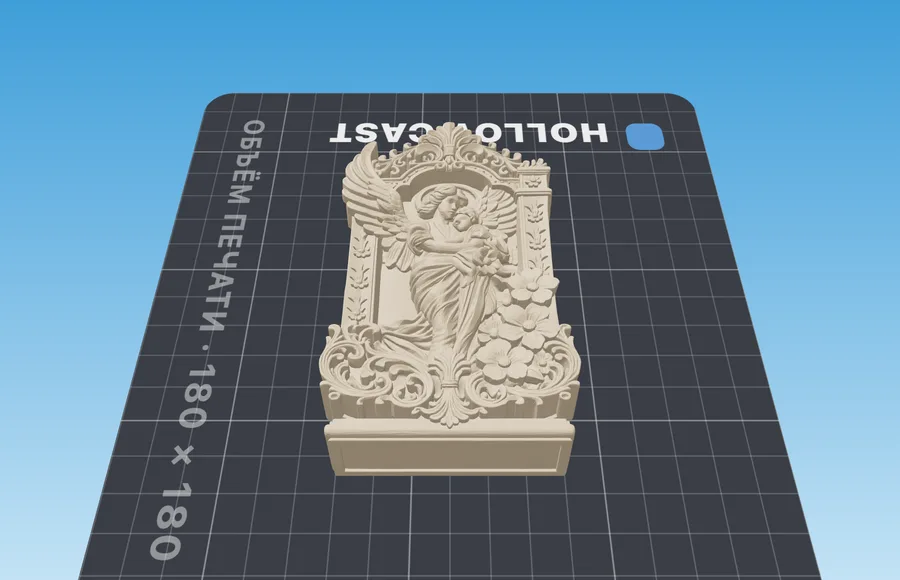
- Мастер приварен к базе: он не всплывает в силиконе, а форму не надо резать — он выходит через отверстие снизу.
- Печатные зажимы-клинья на швы: опалубку не надо стягивать струбцинами сутки подряд.
Как это работает
- 1Загрузите мастерТу самую модель, копии которой будете отливать. Формой станет силикон, а печатный корпус — это только опалубка.
- 2Задайте припуски силикона«По силуэту» слой один — «Силикон по бокам», 6 мм по всему контуру. У коробки и цилиндра припуски отдельно по бокам, по шву, снизу и сверху: 12 мм для мелочи, 15–20 мм для крупного. Панель считает объём заливки, поэтому силикон можно докупить до, а не после.
- 3Напечатайте, залейте, распалубьтеОпалубку печатают, собирают на зажимах и заливают силикон; изнутри её можно промазать разделительным составом. Через сутки корпус разбирают, силиконовая форма готова.
Материал и процесс
Что учесть до заливки
| Настройка | Значение | Почему |
|---|---|---|
| Припуск силикона | 6 мм по силуэту; у коробки 12 мм мелочь, 15–20 мм крупное | Тонкая форма рвётся при съёме, толстая просто дороже. У коробки припуск от габарита, и в углах слой выходит толще |
| Дно формы | Открытое | Мастер стоит подошвой на плите, и в готовой форме на его месте остаётся отверстие — резать её не надо |
| Глухое дно | Узкая подошва | Через маленькое отверстие рубашку не стянуть: поднятый мастер обтекается силиконом со всех сторон |
| Разделительный состав | Можно, по всей опалубке | Платиновый силикон прилипает к PLA меньше оловянного, но прилипает |
Настройки слайсера у всех форм одинаковые и собраны отдельно: как печатать формы
Если что-то пошло не так
Симптом и что менять
- Силикон подтёк под мастера
- Мастер стоит отдельно, и у посадки есть стык. Печатайте его вместе с плитой — приваренному мастеру подтекать некуда.
- Форма рвётся, когда её снимают
- Стенка силикона тонкая: «по силуэту» — не тоньше 6 мм, у коробки — от 12 мм, по шву не меньше, чем по бокам.
- Пузыри в силиконе
- Лить тонкой струёй в один угол и дать постоять — размешивать в опалубке нельзя.
- Зажим не идёт по рейке
- Принтер печатает «в плюс»: зазор посадки → 0.20–0.25 мм и напечатать один зажим на пробу.
Вопросы
Полезно знать
Сколько силикона класть вокруг модели?
Зависит от формы опалубки. «По силуэту» (по умолчанию) стенка идёт по модели, и 6 мм — это 6 мм по всему контуру. У коробки и цилиндра припуск считается от габарита: 12 мм подходят для большинства фигурок, толще 20 — уходит лишний материал и форма теряет упругость. Тоньше 6 мм силикон рвётся, когда снимаете форму; по шву, где её разрезают, слой лучше оставить не меньше, чем по бокам.
Что печатать из выданных деталей?
Части опалубки, базу и зажимы. Модель печатается вместе с базой одной деталью — так она не всплывёт в силиконе. Отдельной деталью она выходит, если в «Как печатать мастер» выбрать «По периметру» или «На штырьках»: тогда её можно печатать другим принтером или слоем.
Чем «по силуэту» отличается от коробки?
Коробка заливается целиком, и силикона уходит по объёму всего ящика. Опалубка «по силуэту» ставит стенки отвесно вокруг контура модели, каким он виден сверху, на заданном отступе; впадины, из которых стенку не вынуть вбок, она не повторяет, а перекрывает. Силикона уходит меньше на всём, что не похоже на кирпич.
Модель уходит на ваш сервер?
Уходит — но только на время расчёта. Мы его не храним: ни архивов, ни копий. Пока вы не нажали «Сгенерировать», файл не покидает браузер.
Смежные инструменты